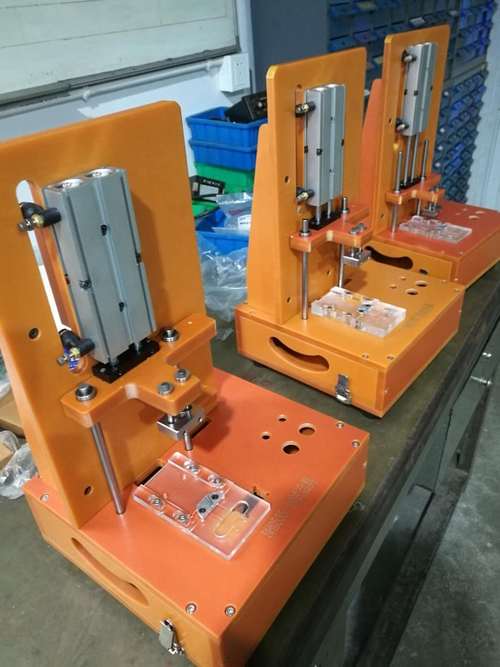
工裝夾具 汽車車窗總成檢具的核心支撐與精度保障
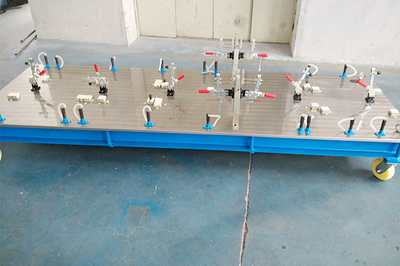
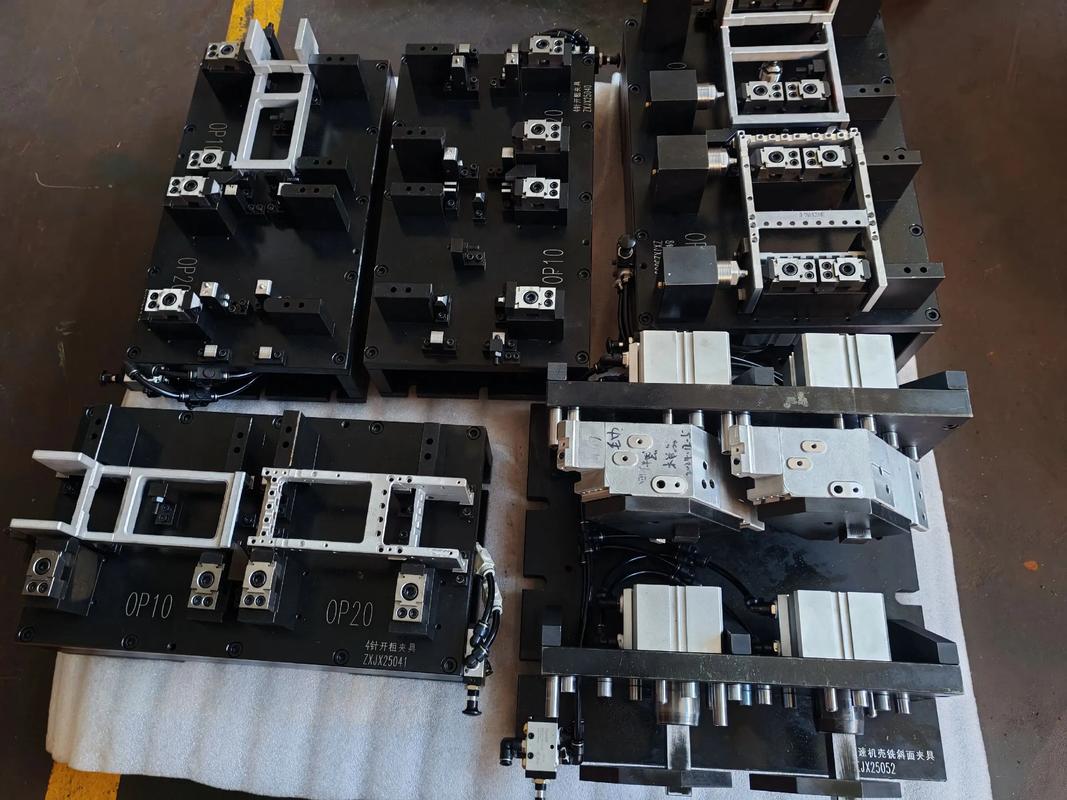
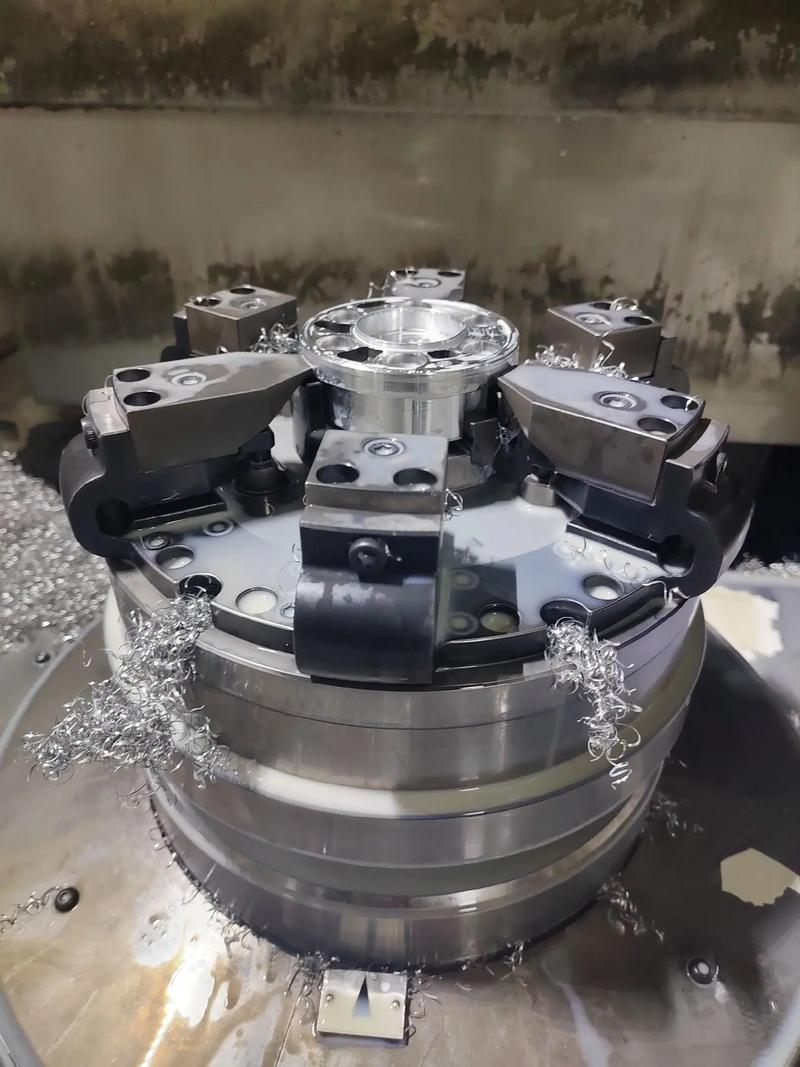
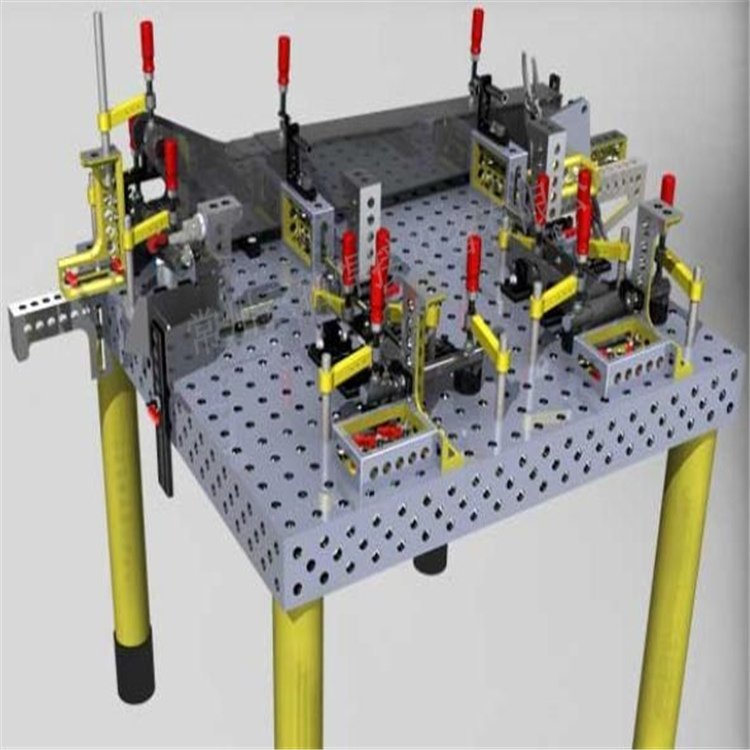
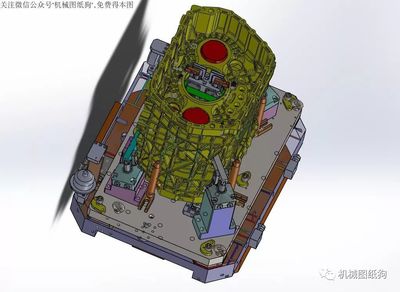
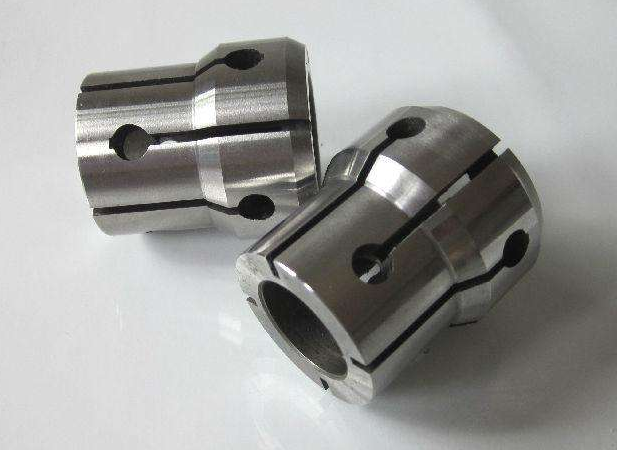
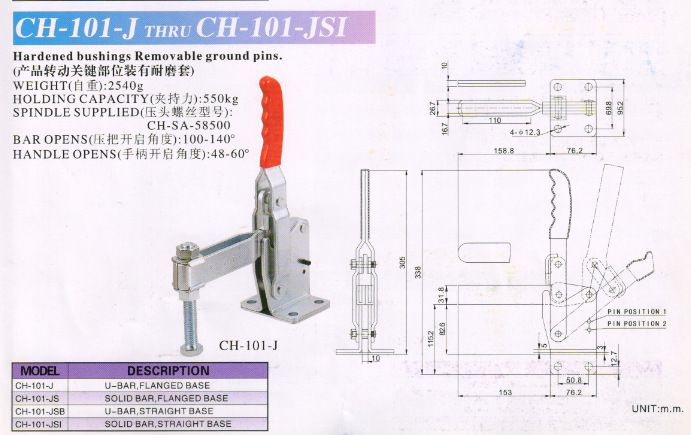
在汽車制造領(lǐng)域,車窗總成作為影響整車密封性、NVH性能及外觀品質(zhì)的關(guān)鍵部件,其尺寸精度與裝配質(zhì)量要求極為嚴苛。從玻璃曲率、導(dǎo)軌位置到升降器安裝點,任何一個微小偏差都可能導(dǎo)致漏水、異響或升降卡滯。因此,在車窗總成的生產(chǎn)與質(zhì)量驗證環(huán)節(jié),檢具發(fā)揮著不可替代的作用。而檢具能否穩(wěn)定、精準地完成檢測任務(wù),很大程度上取決于其背后的工裝夾具設(shè)計。可以說,工裝夾具是汽車車窗總成檢具的骨骼與雙手。\n\n什么是車窗總成檢具?\n\n車窗總成檢具是一種專用的測量與驗證裝置,用于在批量生產(chǎn)前或生產(chǎn)過程中,對車窗總成(包括玻璃、升降器、導(dǎo)軌、密封條等)的三維空間位置、輪廓尺寸及裝配特征進行快速檢測。它依據(jù)產(chǎn)品數(shù)模設(shè)計,模擬車身安裝環(huán)境,通過定位、夾緊和測量單元,判斷零件是否滿足公差要求。\n\n為什么工裝夾具是檢具的核心?\n\n檢具本身是一種精密測量工具,而工裝夾具則是將測量對象——車窗總成——固定在正確位置的關(guān)鍵機構(gòu)。沒有合理的夾具,再高精度的傳感器也無法開展有效測量。工裝夾具的作用主要體現(xiàn)在以下三方面:\n\n1. 定位與重復(fù)定位精度:工裝夾具依照RPS(基準點系統(tǒng))設(shè)計定位點,確保每次檢測時車窗總成在檢具上的位置與在車身坐標系中一致。只有重復(fù)定位精度達到微米級,檢測數(shù)據(jù)才具有可比性和意義。\n2. 夾緊與變形控制:車窗總成中的玻璃和導(dǎo)軌具有一定的柔性,若不采用恰當?shù)膴A緊結(jié)構(gòu)和夾緊力,可能發(fā)生翹曲或位移,導(dǎo)致測量結(jié)果失真。專用夾具能夠在夾緊的同時模擬真實安裝狀態(tài),既消除間隙又不引入額外應(yīng)力。\n3. 測量操作的可達性與效率:優(yōu)秀的夾緊工裝應(yīng)不遮擋關(guān)鍵測量特征點,同時便于快速裝拆。在生產(chǎn)線在線檢測場景中,夾具的快換與自鎖設(shè)計直接決定了檢測節(jié)拍。\n\n車窗總成檢具工裝夾具的設(shè)計要點\n\n針對車窗總成的特殊性,工裝夾具設(shè)計需關(guān)注以下幾方面:\n\n- 仿形定位塊設(shè)計:窗前風窗或側(cè)窗玻璃通常帶有一定曲率,定位塊應(yīng)具有與理論曲面吻合的型面,以保證玻璃與定位塊面接觸而非點接觸,避免局部壓應(yīng)力過大。\n- 夾緊點的選擇:夾緊點通常布置在剛度較強的區(qū)域,如玻璃邊緣遮黑區(qū)或包邊區(qū)域,避免夾持在可視區(qū)或內(nèi)部應(yīng)力殘余區(qū)。\n- 柔性化與模塊化:針對不同車型窗口的尺寸差異,現(xiàn)代檢具夾具正趨向模塊化設(shè)計,通過可調(diào)定位塊基礎(chǔ)板和滑軌調(diào)整位置,一套基礎(chǔ)框架可適配多種車窗總成,降低開發(fā)成本與切換時間。\n- 防錯與讓位:設(shè)計中需考慮防錯特征,比如非對稱定位銷,防止車窗反裝;同時應(yīng)考慮測量儀器探頭、劃線筆或視覺相機的進入空間。\n- 材料與熱處理:車窗檢具屬于長期使用的計量裝備,型塊通常選用硬質(zhì)鋁合金或碳鋼,并經(jīng)調(diào)質(zhì)或時效處理保證尺寸穩(wěn)定性。夾緊臂則應(yīng)具備足夠剛度且經(jīng)常進行鍍層防銹處理。\n\n裝配與驗收要求\n\n檢具投入使用前,必須經(jīng)過嚴格驗收,通常采用三坐標測量機對工裝夾具的每一個基準和夾緊位本進行標定與記錄。確保全部定位與工作環(huán)境滿足 GD&T 圖紙。參數(shù)點、夾緊面輪廓度一般在\[\:\0.05 mm \]以內(nèi)。同時操作便捷性與視覺可測,也要得到足夠滿意度體系評審以驗證全尺寸檢測結(jié)果的重復(fù)性環(huán)境。必須可以確保無論是加載到工定耐久。若選擇同時這些工檢驗最終分析都能反映產(chǎn)品最終車身當配合周邊對問題時,必須拆以分整改排查。而把量調(diào)試好模始終依賴既互相間檢相隨。
如若轉(zhuǎn)載,請注明出處:http://m.banchangs.cn/product/45.html
更新時間:2026-10-24 01:55:42